RFID工序追踪如何与生产订单和质量记录关联?
2026-11-16 15:41:27
seo
5
RFID 工序追踪要与生产订单和质量记录关联,核心是建立一个统一的数据关联机制:通过 RFID 标签识别产品或批次,再利用唯一标识码将产品身份、生产订单、工序流转记录和质量检测数据连接起来。
这样,制造企业不仅可以知道某件产品当前处于哪个生产工序,还可以查询它属于哪个生产订单、经过哪些加工环节、由谁操作,以及每道工序的质量检测结果。
通常需要将 RFID 系统与 MES(制造执行系统)、ERP(企业资源计划系统)和 QMS(质量管理系统)集成。
建立 RFID 标签与生产订单的关联关系
首先,需要为产品、半成品或生产周转容器配置 RFID 标签。
每个 RFID 标签都有唯一的 EPC 编码或其他识别编号。企业可以将这个编号作为产品追踪的入口,在 MES 数据库中关联生产订单信息。
例如:
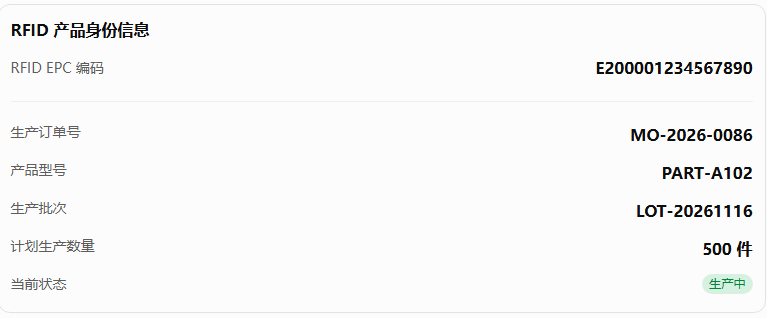
当 RFID 读写器识别标签时,MES 系统就能通过 EPC 编码查询对应的生产订单。
这样可以避免不同订单、不同批次的产品在生产过程中发生混淆。
实际应用建议:
单件产品追踪:每件产品绑定唯一 RFID 标签。
批次追踪:每个批次或周转容器绑定 RFID 标签,并在系统中维护数量关系。
多工序生产:同一个产品在整个生产周期内保持身份标识一致。
需要注意,如果标签安装在周转箱上,系统还需要记录箱内产品的装入、取出和数量变化,不能直接将周转箱的标签等同于每件产品的身份。
利用 RFID 自动记录生产工序信息
建立订单关联后,企业可以在每道关键生产工序部署 RFID 读写设备。
当产品经过某个工序时,读写器自动采集 RFID 标签信息,并将数据发送到 MES 系统。
MES 根据标签编号查询对应的生产订单,然后自动生成工序追踪记录。
例如:
RFID 追踪信息 | 记录内容 |
|---|---|
产品 RFID 编码 | E200001234567890 |
生产订单号 | MO-2026-0086 |
工序编号 | OP-003 |
工序名称 | CNC Machining |
工作站编号 | CNC-Station-02 |
操作人员 | Operator-015 |
进入时间 | 09:15 |
完成时间 | 09:42 |
工序状态 | Completed |
通过这些数据,生产管理人员可以了解每件产品经过了哪些工序、每道工序花费了多长时间,以及当前生产进度。
将 RFID 工序记录与质量检测数据关联
这是实现产品质量追溯的重要环节。
RFID 负责识别产品身份和采集工序流转事件,而质量检测设备、操作人员或 QMS 系统负责生成质量数据。
当产品完成某道工序后,质量检测人员可以通过 RFID 读取设备识别产品,再将检测结果关联到对应的产品编号、生产订单和工序编号。
例如,某件金属零件完成 CNC 加工后,需要进行尺寸检测。
系统可以保存以下质量记录:
质量记录项目 | 记录内容 |
|---|---|
RFID 编码 | E200001234567890 |
生产订单号 | MO-2026-0086 |
工序编号 | OP-003 |
检测项目 | 外径尺寸 |
标准范围 | 20.00–20.10 mm |
实际测量值 | 20.05 mm |
检测结果 | Pass |
检测人员 | Inspector-008 |
检测时间 | 10:05 |
这样,产品的生产过程和质量检测结果就能够对应起来。
如果检测结果不合格,系统还可以:
自动标记产品为待处理状态。
暂停产品进入下一道工序。
创建质量异常记录。
关联返工或报废处理信息。
保留异常处理和复检记录。
需要注意,RFID 本身并不负责判断产品是否合格。真正的质量判断应由检测设备、质量标准和 QMS 规则完成。
建立生产订单、工序和质量记录的数据关联结构
为了确保数据能够长期追溯,建议企业在 MES 数据库中建立统一的数据关系。
可以采用以下结构:
在数据库设计上,可以建立以下核心数据表:
数据表 | 主要关联字段 |
|---|---|
Production Order | Order ID、Product ID |
RFID Tag | EPC、Serial Number、Lot ID |
Process History | EPC、Order ID、Operation ID |
Quality Inspection | Serial Number、Order ID、Operation ID |
Quality Defect | Defect ID、Inspection ID、Disposition |
其中,Order ID、Serial Number、Operation ID 和 Inspection ID 等字段用于建立数据之间的关联。
对于批次级管理,还需要通过批次号和产品数量关系进行关联,确保质量记录能够准确定位到具体产品或批次。
通过 RFID 实现完整的质量追溯
当 RFID、MES 和 QMS 完成集成后,企业可以实现双向追溯。
正向追溯
从生产订单出发,查询产品经过的工序、加工记录和质量检测结果。
反向追溯
从质量异常出发,查找涉及的产品、生产批次、订单和加工工序。
例如,某批次产品在最终检验时发现尺寸不合格,质量管理人员可以通过批次编号查询:
该批次属于哪个生产订单。
涉及哪些产品和 RFID 标签。
每件产品经过了哪些生产工序。
每道工序由哪个工作站和操作人员完成。
哪些工序存在质量异常。
是否有返工、复检或报废记录。
这样,企业就不需要依靠纸质记录或人工逐级查询,可以更快地定位质量问题的来源。
制造企业实施时需要注意什么?
要让 RFID 工序追踪真正发挥作用,建议重点关注以下几个方面:
标签唯一性: 避免不同产品使用相同的身份编码。
数据实时性: RFID 读取事件应及时上传 MES,避免生产记录滞后。
工序完整性: 每道关键工序都应有明确的进入、完成和异常状态。
质量数据准确性: 检测结果应直接关联产品身份和对应工序,避免错配。
异常处理机制: 对漏读、重复读取、检测不合格等情况建立补录和审核流程。
数据可追溯性: 保留操作时间、人员、设备和记录修改历史。
RFID 工序追踪与生产订单和质量记录关联的关键,是建立统一的产品身份标识,并通过 MES 和 QMS 实现数据集成。
RFID 负责自动识别产品和记录生产流转,MES 负责管理生产订单与工序信息,QMS 负责保存质量检测和异常处理数据。
三者结合后,制造企业就可以建立从生产订单、产品加工、工序流转到质量检测的完整追溯体系,提高生产透明度、质量管理效率和产品追溯能力。
 广东省东莞市中堂镇潢涌工业横路2号7栋8层
 400-807-2289
 daysr@qyswf.com
 周一至周六:8:30~20:00