生产线节拍较快时,RFID识别点应该如何规划?
2026-11-14 14:48:33
seo
1
生产线节拍较快时,RFID识别点规划的核心是:快速识别、精准定位、避免漏读、减少串读,并确保每个工件的工序流转记录准确。
建议采用 UHF RFID固定式读写器 + 定向天线 + 光电传感器 + PLC + MES系统 的组合方案。
高速生产线的RFID识别点如何布局?
RFID识别点应根据生产工艺流程和工件流转路线进行规划,重点考虑以下位置:
识别点 | 安装位置 | 主要作用 |
|---|---|---|
工序入口 | 加工设备前方 | 识别工件,记录进入工序的时间 |
工序出口 | 加工设备后方 | 确认工件离开当前工序 |
工位定位点 | 加工工作台附近 | 确认工件所在的具体工位 |
分拣节点 | 输送线分流位置 | 判断工件进入哪条生产路线 |
成品入库点 | 成品仓库入口 | 记录成品入库信息 |
并不是每个位置都必须安装RFID读写器。可以根据生产节拍、工序要求和追溯精度,选择合适的识别点。
高速生产线推荐的三种RFID识别方案
方案一:单工位单识别点
在每个关键工序的入口安装一个RFID识别点。
工作流程:
工件经过识别区域。
RFID读写器自动读取工件标签。
PLC获取工件到位信号。
系统将工件ID与当前工序进行匹配。
MES自动记录工件进入工序的时间。
优点:
系统结构简单。
设备投入相对较低。
识别速度快。
方便后期扩展。
适用场景: 工件连续流转、工件间距较合理,只需要记录工件进入各道工序的生产线。
工序入口和出口双识别点
在每道关键工序的入口和出口分别安装RFID识别设备。
入口读取:记录工件进入当前工序的时间。
出口读取:记录工件离开当前工序的时间。
后台系统:自动计算工序停留时间,统计生产效率。
例如:
工件编号 | 工序 | 进入时间 | 离开时间 | 状态 |
|---|---|---|---|---|
A001 | CNC加工 | 08:00:01 | 08:00:35 | 已完成 |
A002 | CNC加工 | 08:00:03 | 08:00:37 | 已完成 |
A003 | CNC加工 | 08:00:05 | 08:00:39 | 已完成 |
优点:
能够掌握工件进出时间。
方便统计工序耗时。
可以分析生产节拍。
有利于在制品管理。
适用场景: 需要精确记录工件进入和离开各工序时间的自动化生产线。
多天线组合识别
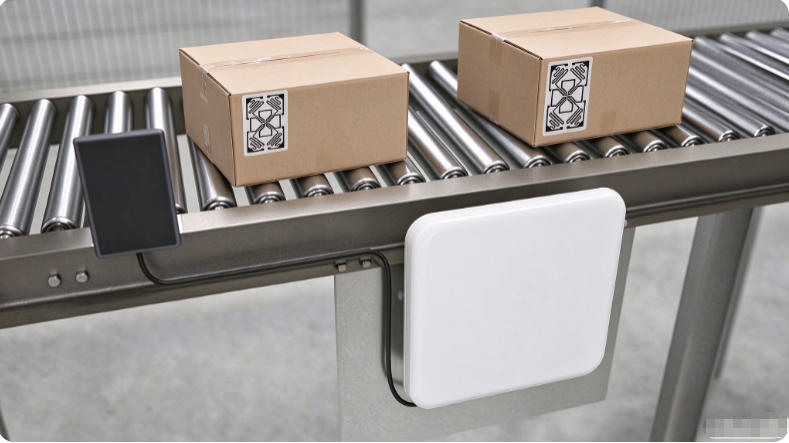
对于生产速度快、工件摆放方向不固定或者标签安装位置复杂的生产线,可以采用多个RFID天线组合识别。
推荐布局:
输送线左右两侧安装定向天线。
输送线上方安装辅助天线。
根据标签位置调整天线角度。
通过同一读写器的多个天线端口或多台读写器进行分区识别。
优点:
提高不同标签朝向下的识别成功率。
减少工件被遮挡造成的漏读。
适合复杂形状工件。
注意: 多个天线需要合理设置发射功率、工作时序和识别范围,避免相邻天线之间相互干扰。
高速生产线必须重点解决的五个问题
1. 控制RFID识别区域
高速生产线上,RFID天线不能随意安装。
如果识别范围太大,可能读取到相邻工位或其他工件的标签;如果识别范围太小,又容易造成漏读。
建议:
采用定向RFID天线。
合理调整天线安装角度。
根据现场情况调整读写器发射功率。
将识别区域集中在指定工位附近。
通过现场测试确定最佳安装位置。
2. 使用PLC触发RFID识别
不建议读写器始终读取标签,再将所有数据直接上传MES系统。
推荐采用光电传感器与PLC联动的方式:
光电传感器检测到工件
PLC发送识别触发信号
RFID读写器读取标签ID
PLC匹配工件与工位信息
MES生成工序流转记录
这样可以减少无效读取,提高工件身份与工位之间的匹配准确性。
3. 缩短标签识别时间
生产节拍越快,留给RFID读写器识别标签的时间就越短。
建议:
选择适合高速识别的工业级UHF RFID读写器。
优化天线安装位置和识别范围。
减少不必要的标签数据读取。
优先读取标签唯一ID,其他信息从MES数据库调用。
通过现场测试验证高速连续读取能力。
4. 防止相邻工件串读
当两个工件距离较近时,RFID天线可能同时读取到多个标签。
建议:
控制天线覆盖范围。
采用光电传感器检测工件经过。
利用PLC跟踪工件先后顺序。
必要时结合输送线编码器定位。
根据工件位置和触发时间匹配标签ID。
5. 建立漏读和异常处理机制
高速生产线必须具备异常处理能力,不能因为一次RFID读取失败就造成整条生产线数据中断。
异常情况 | 建议处理方式 |
|---|---|
未读取到标签 | 自动补读或触发报警 |
同一标签重复读取 | 按工件、工位和事件进行去重 |
同时读取多个标签 | 结合工件位置和触发窗口匹配 |
工件进入错误工序 | 与MES工艺路线进行校验 |
工件经过但未完成加工 | 结合PLC加工完成信号更新状态 |
推荐的高速生产线RFID系统配置
设备 | 推荐配置 | 主要作用 |
|---|---|---|
RFID电子标签 | UHF抗金属标签 | 识别金属工件身份 |
RFID读写器 | 工业级固定式读写器 | 快速读取标签 |
RFID天线 | 定向圆极化天线 | 控制识别区域 |
光电传感器 | 工业光电传感器 | 检测工件到位 |
PLC | 工业控制器 | 控制识别触发和工件跟踪 |
编码器 | 输送线编码器 | 辅助跟踪工件位置 |
MES系统 | 生产管理软件 | 保存工件工序流转记录 |
实际项目中应该如何选择?
不同生产线适合不同的RFID识别方式:
生产线情况 | 推荐方案 |
|---|---|
工件间距较大 | 单工位单识别点 |
需要统计每道工序耗时 | 入口和出口双识别点 |
工件方向不固定 | 多天线组合识别 |
工件连续高速移动 | RFID + 光电传感器 + PLC |
工件密集排列 | RFID + PLC位置跟踪,必要时结合视觉识别 |
金属工件加工 | UHF抗金属标签 + 定向天线 |
对于高速生产线,最重要的不是安装更多RFID读写器,而是合理规划识别区域、控制读取时机,并结合PLC实现工件身份与工位的准确匹配。
实际项目中,我更推荐采用 RFID + 光电传感器 + PLC + MES 的整体方案,既能满足高速识别需求,也能实现生产工件的全过程追溯。
 广东省东莞市中堂镇潢涌工业横路2号7栋8层
 400-807-2289
 daysr@qyswf.com
 周一至周六:8:30~20:00