制造企业如何用RFID减少在制品数量统计误差?
2026-11-16 15:01:56
seo
4
制造企业可以通过 RFID(无线射频识别)技术,将在制品的数量统计从传统的人工盘点、纸质记录和条码扫描,转变为自动化、实时化的数据采集方式。
核心思路是:为在制品绑定 RFID 标签,在生产工序、暂存区、转运通道和仓储区域部署 RFID 读写设备,自动采集在制品的流转数据,并与生产管理系统(MES)同步。
这样不仅能够减少人工统计错误,还能提高在制品数量的准确性,帮助企业及时掌握生产进度。
传统在制品数量统计为什么容易出错?
制造企业在生产过程中,通常会遇到以下问题:
人工计数容易出错: 在制品数量较多时,人工清点容易出现漏数、重复计数和记录错误。
生产工序流转频繁: 半成品在不同生产线、加工区域之间不断转移,容易造成数据更新不及时。
批次信息难以核对: 不同订单、不同批次的在制品可能同时存放,人工识别容易混淆。
数据存在时间差: 生产人员完成实物转移后,如果没有及时更新系统,MES 中的数量就可能与现场实际数量不一致。
在制品位置不明确: 管理人员难以快速确认某个批次当前处于哪个工序或暂存区域。
这些问题会影响生产计划、库存管理和订单交付。
制造企业如何利用 RFID 减少统计误差?
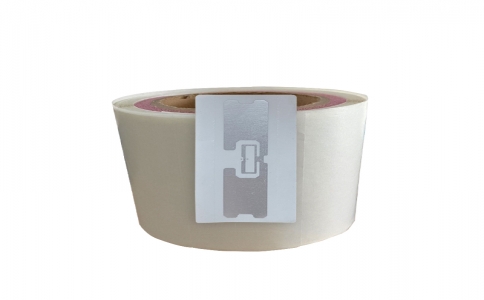
1. 为每个在制品或周转容器配置 RFID 标签
首先,需要根据生产管理需求确定标签绑定对象。
常见方式有两种:
单件级管理: 为每个产品或半成品安装 RFID 标签,适合高价值产品、精密零件和需要单件追溯的生产场景。
批次级管理: 将 RFID 标签安装在周转箱、托盘或物料框上,通过标签关联批次编号和产品数量,适合大批量生产。
标签中可以存储或关联以下信息:
信息项目 | 具体内容 |
|---|---|
RFID 唯一编码 | 每个标签的唯一识别编号 |
产品编号 | 对应产品或半成品型号 |
生产订单 | 当前所属生产订单 |
批次编号 | 产品生产批次 |
当前工序 | 产品所在的生产环节 |
数量信息 | 当前容器或批次的产品数量 |
生产状态 | 待加工、加工中、已完成等 |
需要注意,RFID 标签通常只保存必要的识别信息,详细生产数据存储在后台数据库中,通过唯一编码进行关联。
2. 在关键生产节点安装 RFID 读写设备
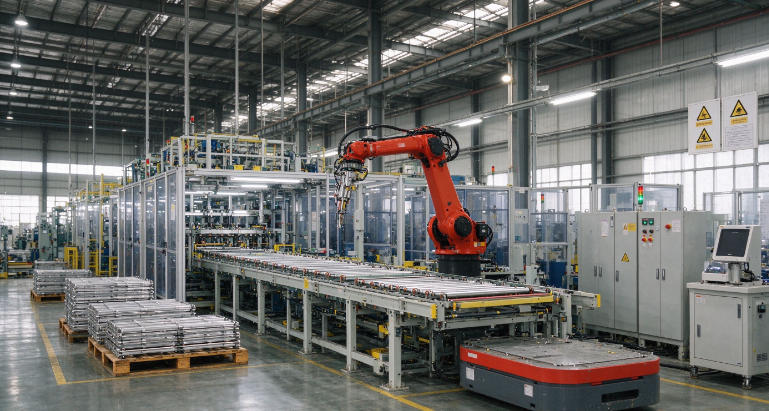
制造企业可以根据实际生产流程,在以下位置安装 RFID 固定式读写器:
生产线入口: 自动识别进入生产工序的在制品。
工序出口: 记录完成当前加工环节的产品数量。
工序转运通道: 自动识别不同区域之间的物料转移。
半成品暂存区: 记录在制品进入和离开暂存区域的情况。
成品入库区域: 确认已经完成生产的产品数量。
当带有 RFID 标签的产品或周转箱经过读写区域时,系统自动采集标签信息,不需要员工逐件进行条码扫描。
3. 自动记录在制品的数量变化
这是减少统计误差最关键的环节。
RFID 系统可以将每次读取事件转化为生产数量变动记录。
例如,一批半成品从加工车间转移到装配车间:
在制品数量流转示例
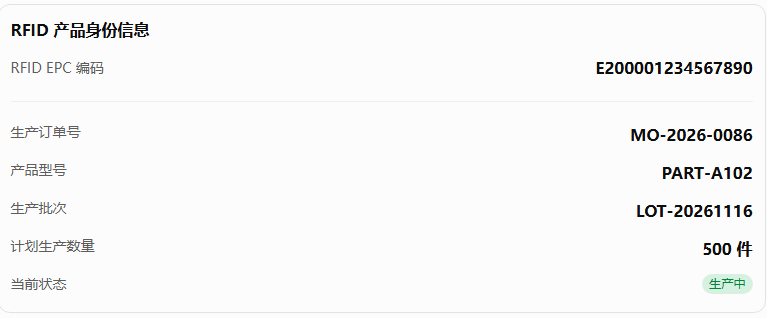
通过这种方式,系统可以根据产品进入、离开、加工完成和报废等事件,自动更新在制品数量。
需要注意:同一标签可能在读写区域内被重复读取,因此必须通过事件去重、进出方向判断和业务状态校验,避免重复增加或减少数量。
将 RFID 与 MES、ERP 系统集成
单纯使用 RFID 读取标签,并不能彻底解决数量统计问题。
企业还需要将 RFID 采集的数据与 MES(制造执行系统)或 ERP(企业资源计划系统)连接。
通过系统集成,可以实现:
自动更新各生产工序的在制品数量。
实时查看不同生产区域的库存情况。
根据生产订单核对实际生产数量。
记录产品加工、转运和入库时间。
自动发现生产记录与实际流转之间的异常。
为生产管理人员提供在制品数量统计报表。
例如,MES 系统显示某个订单有 500 件在制品,但 RFID 系统只检测到 460 件处于对应区域,系统就可以生成异常提醒,帮助管理人员及时核查。
5. 设置数量异常预警机制
RFID 不仅可以统计数量,还可以帮助企业发现异常流转情况。
建议设置以下预警规则:
异常类型 | 系统处理方式 |
|---|---|
标签重复读取 | 自动过滤重复数据 |
产品未经过指定工序 | 提醒生产管理人员 |
实际数量与订单数量不符 | 触发数量异常预警 |
在制品长时间未流转 | 提醒检查生产进度 |
产品进入错误生产区域 | 触发区域异常提醒 |
RFID 标签无法识别 | 转入人工核查流程 |
例如,某批次在制品从 A 工序转移到 B 工序,但系统没有检测到正常的转运记录,就可以提醒管理人员检查是否存在漏读、错放或数据未及时上传的问题。
RFID 如何真正提高在制品数量统计准确性?
RFID 的价值不仅在于自动读取标签,更重要的是建立完整的生产数据管理机制。
建议企业重点做好以下四件事:
第一,选择合适的 RFID 标签。
不同产品的材质、尺寸和生产环境不同。金属零件、高温加工环境、液体附近等场景,需要选择相应的抗金属标签或耐高温标签,并进行现场测试。
第二,优化读写器安装位置。
合理设置读取距离、天线角度和读取区域,避免漏读、串读以及相邻生产区域之间的信号干扰。
第三,建立统一的数据统计规则。
明确什么情况下增加数量、什么情况下减少数量。例如,产品从一个工序转移到另一个工序,只改变区域库存,不应该增加全厂在制品总量。
第四,定期进行 RFID 数据与实物核对。
RFID 可以减少人工盘点频率,但不意味着完全不需要实物盘点。企业仍应通过周期性抽盘,检查标签损坏、漏读和异常流转等问题。
制造企业应用 RFID 的实际价值
RFID 在制造业的应用已经有不少实际案例。
BAE Systems: 通过 RFID 跟踪生产订单和在制品流转,案例资料显示,其在部署后的第一年节省了 2,400 小时的在制品追踪时间。
汽车零部件制造商: FactorySense 公布的案例显示,一家一级汽车供应商通过固定式 RFID 读取设备和 ERP 集成,将库存准确率从原先约 80%–90% 提升至接近 100%,人工盘点时间减少超过 70%。这是供应商披露的单一案例结果,并非所有工厂都能达到相同水平。
Plexus: 通过 RAIN RFID 自动跟踪在制品、周转车和生产物料,案例报告显示,生产过程中人工扫描所花费的时间减少了 95%。
制造企业实施 RFID 的推荐方案
如果企业希望逐步减少在制品统计误差,可以按照以下步骤实施:
实施阶段 | 主要工作 | 预期目标 |
|---|---|---|
第一阶段 | 分析生产流程和统计误差 | 找出容易出错的环节 |
第二阶段 | 选择 RFID 标签和读写器 | 建立可靠的识别能力 |
第三阶段 | 部署生产节点读取设备 | 自动采集流转信息 |
第四阶段 | 对接 MES/ERP 系统 | 实现数量自动更新 |
第五阶段 | 设置异常预警和数据核对 | 减少统计偏差 |
第六阶段 | 扩展到其他生产线 | 建立统一管理体系 |
建议优先从在制品流转频繁、人工统计工作量大、库存数据容易出现偏差的生产线开始试点。 通过试点验证标签识别率、数据准确率和异常处理效率,再逐步扩大应用范围。
制造企业利用 RFID 减少在制品数量统计误差,关键在于将 RFID 标签、固定式读写器、数据处理平台和 MES/ERP 系统结合起来。
通过自动识别产品、记录生产工序、追踪物料流转和实时更新数量,企业能够减少人工漏记、重复统计和数据滞后等问题。
最终实现从传统人工盘点向自动化在制品管理转变,提高生产过程的透明度和库存数据的准确性。
 广东省东莞市中堂镇潢涌工业横路2号7栋8层
 400-807-2289
 daysr@qyswf.com
 周一至周六:8:30~20:00