物流周转器具如何建立跨仓库的RFID追踪机制?
2026-11-12 14:26:46
seo
2
物流周转器具要建立跨仓库的 RFID 追踪机制,核心是实现一器一码、全程识别、跨仓数据共享和流转状态实时更新。
在物流运输、仓储配送和供应链管理中,托盘、周转箱、物流笼车、料架等器具经常在不同仓库、配送中心、生产工厂之间循环使用。如果只依靠人工登记或纸质单据,很容易出现器具去向不明、库存数量不准确、周转周期过长、器具丢失等问题。
通过部署 RFID 技术,可以为每个物流周转器具建立独立的电子身份,并在不同仓库的出入口、装卸区和盘点区域设置 RFID 识别设备,实现器具从发出、运输、到货、入库、使用到返还的全流程追踪。
下面从系统架构、标签部署、仓库识别和数据管理几个方面介绍具体实施方法。
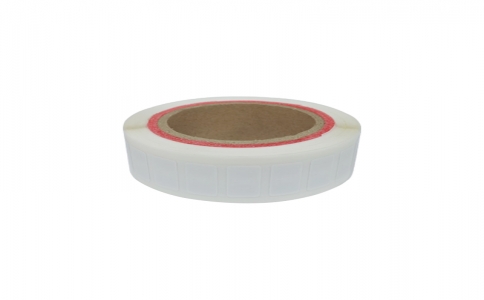
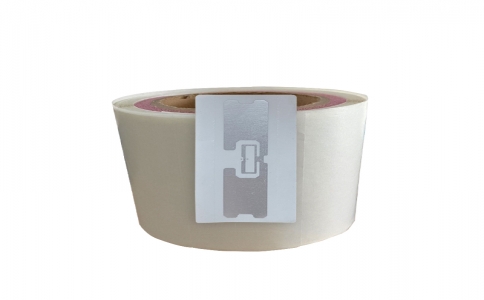
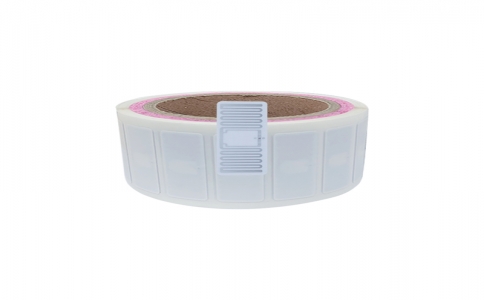
为物流周转器具建立唯一 RFID 身份
跨仓库追踪的第一步,是为每个周转器具分配唯一身份编码。
例如:
周转器具 | RFID 标签类型 | 追踪信息 |
|---|---|---|
塑料周转箱 | UHF RFID 标签 | 器具编号、规格、所属仓库 |
物流托盘 | 抗冲击 RFID 标签 | 托盘编号、使用状态 |
金属物流笼车 | 抗金属 RFID 标签 | 笼车编号、当前位置 |
生产物料架 | 工业级 RFID 标签 | 料架编号、物料类型 |
建议采用 EPC 编码或企业内部唯一编码体系,为每个器具建立独立的身份标识。
需要注意:
每个器具对应一个唯一编码,不能重复使用。
RFID 标签应牢固安装,避免运输过程中脱落。
金属器具应优先考虑抗金属 RFID 标签。
户外或高频周转场景应考虑防水、防尘、抗冲击性能。
标签编码需要与后台器具档案绑定。
关键原则:RFID 标签负责提供器具身份,后台系统负责保存器具属性和流转记录。 不建议将所有业务信息直接写入 RFID 标签。
在各仓库部署 RFID 固定识别设备
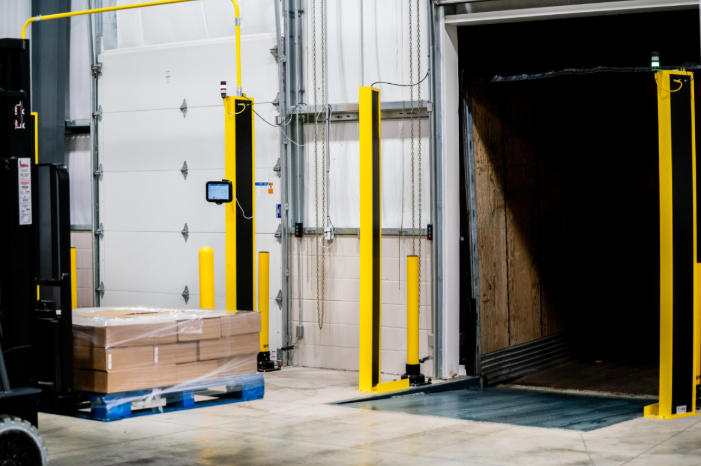
要实现跨仓库追踪,不能只在一个仓库安装 RFID 设备,而应在物流周转器具经过的关键节点建立统一的 RFID 识别网络。
建议在以下位置部署设备:
仓库区域 | RFID 设备 | 主要作用 |
|---|---|---|
入库通道 | RFID 门禁式读写器 | 自动识别进入仓库的器具 |
出库通道 | RFID 固定式读写器 | 记录器具离库时间和数量 |
装卸区域 | RFID 读写器及天线 | 识别装车、卸车的器具 |
仓储区域 | RFID 手持终端 | 快速盘点器具库存 |
维修区域 | RFID 手持终端 | 更新维修、报废状态 |
其中,仓库出入口是最重要的识别节点。
例如,A 仓库向 B 仓库运输100个塑料周转箱,在A仓库出库通道安装 RFID 门禁设备后,系统可以自动读取周转箱上的 RFID 标签,记录100个周转箱的身份编码、出库时间和发货仓库。
当周转箱抵达B仓库时,B仓库的 RFID 设备再次读取这些标签,并将数据上传到统一管理平台。
通过对比出库和入库记录,系统就能判断哪些周转箱已经到达,哪些仍在运输途中。
建立统一的跨仓库 RFID 数据管理平台
这是整个跨仓库追踪机制的核心。
如果每个仓库都有独立的 RFID 系统,虽然能够识别本仓库的器具,但不同仓库之间的数据可能无法共享。
因此,需要建立一个统一的 RFID 资产管理平台,将各仓库的读写设备、WMS(仓库管理系统)和 TMS(运输管理系统)连接起来。
平台建议包含以下功能:
1. 器具基础档案管理
记录每个物流周转器具的唯一 RFID 编码、器具类型、规格、采购日期、使用状态和所属企业。
2. 实时位置与仓库归属管理
根据 RFID 设备上传的识别事件,更新器具最近一次确认所在的仓库、区域和位置。
这里需要区分:RFID 门禁读取代表器具经过某个识别点,并不等于持续实时定位。要实现仓库内部更精确的位置追踪,需要增加区域识别设备或其他定位技术。
3. 跨仓库流转记录
自动保存器具在不同仓库之间的转移记录,包括:
发出仓库和接收仓库。
器具 RFID 编码。
出库和入库时间。
运输任务编号。
发货数量和接收数量。
交接双方及确认状态。
4. 器具库存统计
管理不同仓库的周转器具数量,实时掌握可用、在途、占用、维修和丢失等状态。
5. 异常预警
当出现器具长时间未归还、入库数量与出库数量不一致、器具进入错误仓库等情况时,系统自动生成异常提醒。
在跨企业、跨仓库的数据交换方面,可以考虑采用 GS1 EPCIS 2.0 标准。它通过统一的事件数据模型记录对象的身份、时间、地点、业务步骤和状态,有助于不同企业系统之间共享供应链可视化数据。
建立跨仓库 RFID 器具流转追踪流程
建议采用统一的业务流程,让所有仓库按照相同的规则采集和上传 RFID 数据。
以A仓库、运输车辆和B仓库之间的周转箱流转为例:
A仓库:器具出库
RFID 读写器自动读取周转箱标签,系统生成出库事件,将器具状态更新为「运输中」。
运输环节:建立运输关联
将周转箱 RFID 编码与运输任务、车辆或运输批次绑定,便于查询本次运输的器具清单。
B仓库:器具到货
RFID 设备批量读取到货周转箱,系统自动匹配对应运输任务,生成到货事件。
系统:自动核对数量
对比A仓库发出的器具清单和B仓库实际读取的清单,识别漏到、错到和多到的器具。
B仓库:入库确认
核验完成后更新器具所属仓库、库存状态和流转记录。
器具返还:再次追踪
当周转箱从B仓库返回A仓库或流转至其他仓库时,系统继续记录新的流转事件,形成完整的循环使用轨迹。
跨仓库 RFID 流转记录示例
时间 | 识别地点 | 业务事件 | 器具状态 |
|---|---|---|---|
08:00 | A仓库 | 出库 | 运输中 |
10:30 | 运输交接点 | 运输交接 | 运输中 |
12:00 | B仓库 | 到货读取 | 待核验 |
12:10 | B仓库 | 入库确认 | 在库 |
次日09:00 | B仓库 | 再次出库 | 运输中 |
次日11:30 | C仓库 | 到货确认 | 在库 |
通过这种方式,每个周转器具都能形成独立、连续的流转记录,而不是仅仅记录某一次出入库操作。
如何解决跨仓库 RFID 追踪中的常见问题?
在实际部署过程中,不同仓库的设备环境、操作流程和网络条件可能存在差异,需要重点解决以下问题。
常见问题 | 解决方案 |
|---|---|
不同仓库编码不统一 | 建立统一的器具唯一编码规则 |
RFID 标签漏读 | 优化天线位置、读取功率和设备布局 |
多个器具同时经过通道 | 利用 UHF RFID 防碰撞机制实现批量识别 |
相邻通道发生串读 | 划分读取区域,调整天线功率 |
仓库之间数据不同步 | 建立统一数据平台和标准接口 |
网络中断导致数据丢失 | 设备本地缓存,网络恢复后补传 |
器具长期未归还 | 设置归还期限和超期预警 |
不同企业数据无法共享 | 采用标准化数据交换接口和权限管理 |
另外,建议建立出库与入库双向核验机制。不能仅凭A仓库的出库记录,就认定器具已经到达B仓库。只有接收仓库完成实际读取和确认,才能更新最终的入库状态。
跨仓库 RFID 追踪系统的推荐架构
可以将整个系统划分为四个层级:
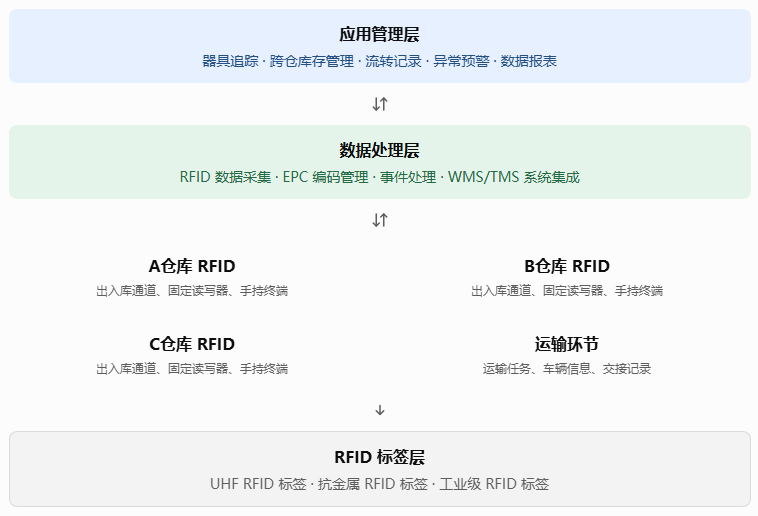
这套架构可以根据企业规模扩展仓库数量,也可以逐步接入供应商、物流承运商和客户的仓储系统。
RFID 如何帮助企业实现物流周转器具全生命周期管理?
跨仓库 RFID 追踪不仅是对物流周转器具进行位置识别,更重要的是建立统一的器具身份体系和流转数据体系。
通过 RFID 标签、固定式读写器、手持终端和统一管理平台的协同工作,企业可以实现:
器具身份唯一化: 每个托盘、周转箱和物流笼车都有独立的 RFID 身份。
跨仓库自动识别: 不同仓库可以自动采集器具出入库信息。
流转过程可追溯: 完整记录器具的运输、交接、入库和返还过程。
器具库存可视化: 实时掌握不同仓库的器具数量和使用状态。
降低器具管理成本: 减少人工盘点、器具丢失和重复采购。
对于物流企业、制造企业和第三方仓储服务商来说,建立跨仓库 RFID 追踪机制,有助于提高物流周转器具的利用率,缩短周转周期,并推动供应链物流管理数字化。
 广东省东莞市中堂镇潢涌工业横路2号7栋8层
 400-807-2289
 daysr@qyswf.com
 周一至周六:8:30~20:00